在江西制造业加速向自动化、智能化转型的当下,伺服系统作为产线“心脏”的角色愈发关键。然而,许多工程师在选型阶段便埋下隐患——不是盲目追求高惯量,就是忽略编码器分辨率与工艺的匹配度。今天,我们从实际产线运维角度,聊聊那些容易踩的坑。
误区一:把伺服电机当“大力士”用
不少客户在江西本地产线改造时,习惯性认为“扭矩越大越稳”,结果选型时给伺服电机配上过大的减速机速比。表面看扭矩富余了,但系统刚性反而下降,加减速时振荡明显。我们曾遇到一条陶瓷封装线,因减速比选大了一倍,导致整机响应时间从30ms恶化到80ms,节拍直接拉垮。
真正的做法是:先算负载转动惯量与电机转子惯量的比值,建议控制在5以内。若超过10,就要考虑换用更高惯量电机,而不是单纯堆减速比。同时,注意联轴器的扭转刚度——在高速往复工况下,弹性联轴器的迟滞误差会被编码器放大,造成定位重复精度下降。
误区二:混淆步进电机与伺服电机的控制特性
江西不少包装、木工产线仍沿用步进电机,成本低但开环控制有先天缺陷。当负载突变或转速超过600rpm时,步进电机容易失步,且无法通过编码器反馈修正。若产线对速度和位置精度要求严苛(比如±0.02mm),必须切换为闭环伺服。
实操中,我们建议保留步进用于低动态、小惯量的辅助轴(如送料辊),而将主轴或高精度定位轴改为伺服。这里有个关键参数:伺服电机的额定转速通常是3000rpm,但实际产线常工作在800-1500rpm区间,此时要注意扭矩降额曲线,别只看样本上的峰值扭矩。
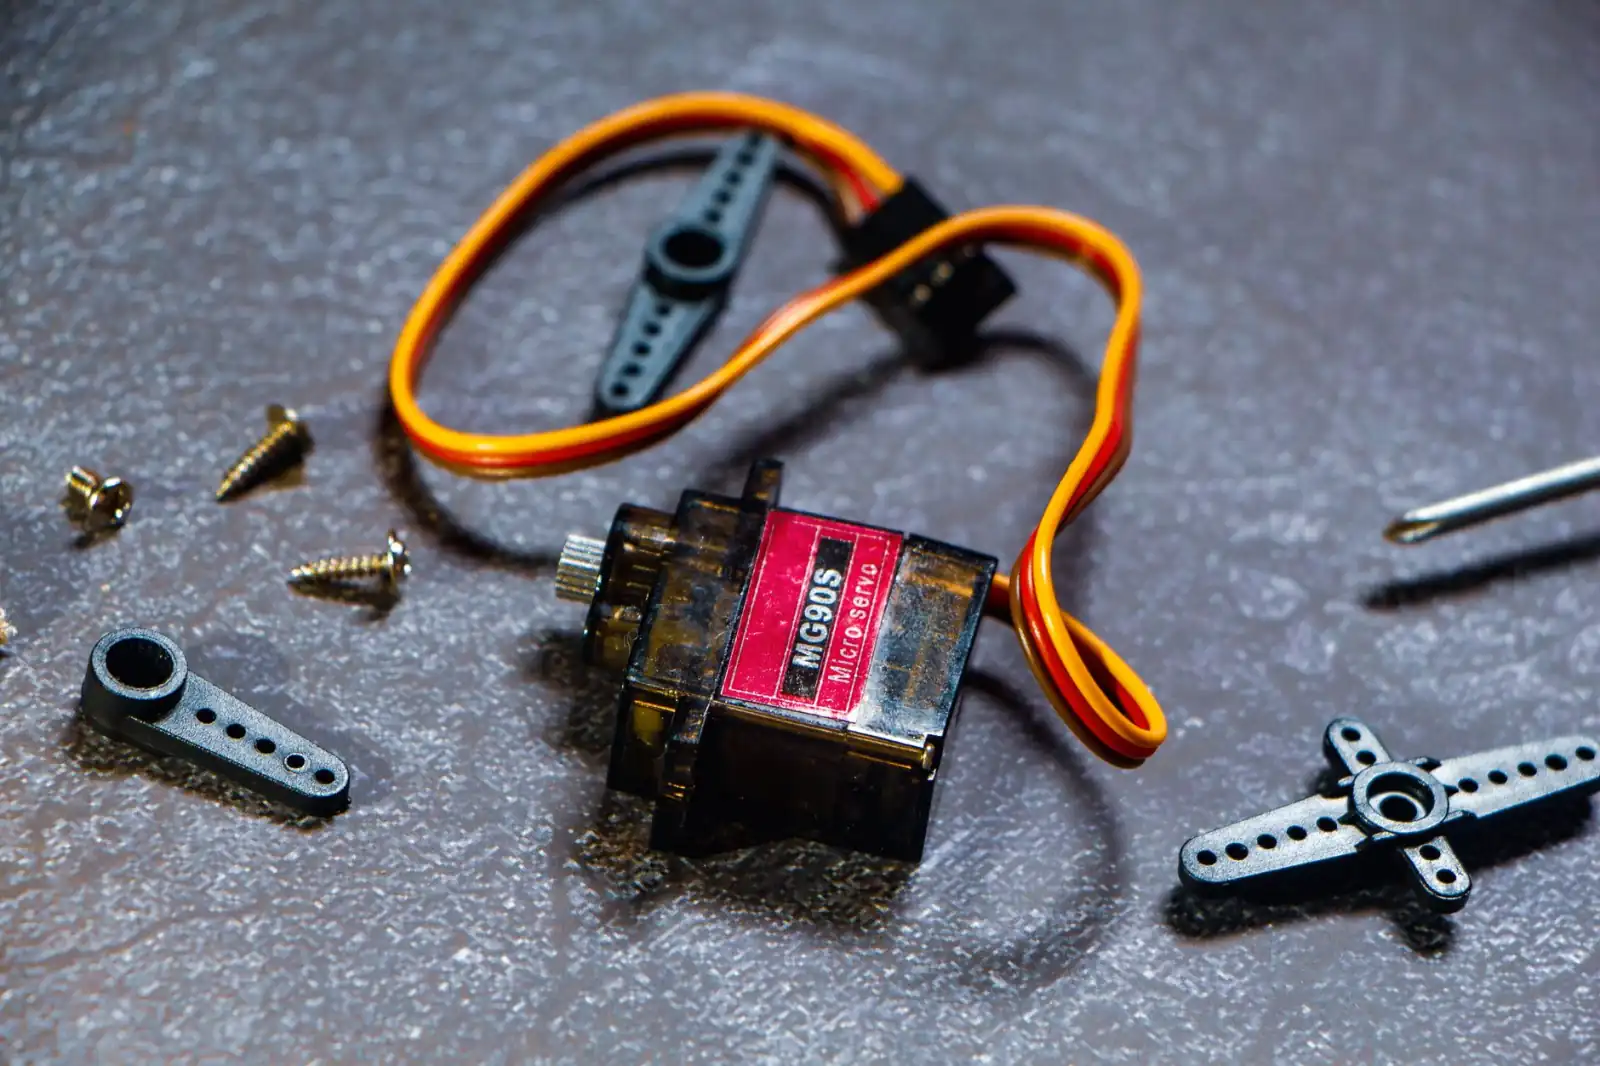
数据对比:同工况下三种驱动方案的差异
- 步进电机+开环:定位精度±0.1mm,响应时间100ms,成本最低,适合低速轻载。
- 伺服电机+增量编码器(2500线):定位精度±0.02mm,响应时间20ms,性价比适中,但断电需回零。
- 伺服电机+绝对值编码器(17bit):定位精度±0.005mm,响应时间5ms,免回零,适用于多轴联动或停机复位的产线。
从江西本地客户反馈看,陶瓷、电子元件行业多选第三种方案,而食品包装行业用第二种就足够。别让编码器精度超出工艺需求两档以上,否则成本徒增且调试复杂。
应用注意事项:谐波与温升的隐性影响
在江西夏季高温高湿环境下,伺服驱动器柜内温度若超过45℃,编码器玻璃光栅会因热膨胀产生零点漂移。我们曾遇到一条锂电池卷绕线,午后频发定位偏差,排查后竟是空调出风口直吹电机导致局部温差过大。
另外,联轴器的选型要留意偏心补偿量。产线长期运行后轴承磨损,轴心偏移加大,刚性联轴器会直接卡死或损坏编码器。建议每季度用激光对中仪检测一次,偏移超过0.05mm就要调整或更换。
结语
选型不是选“最贵”,而是选“最匹配”。江西赛杰智能科技在本地服务多年,深知产线工况的复杂性——从景德镇陶瓷到赣州电子,每一条线的负载曲线、温度环境都不同。如果您的产线正面临定位抖动、响应迟滞或频繁报警,欢迎带着实际工艺参数来沟通,我们帮您做一次完整的伺服系统健康诊断。